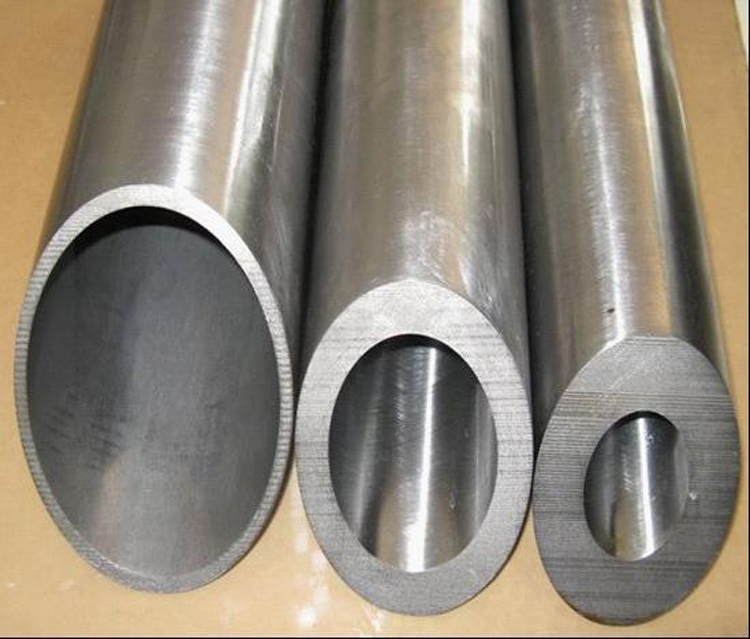
Akseldeler er en av de typiske delene som ofte forekommer i maskiner. De brukes hovedsakelig til å støtte nullstillingen av transmisjonen.
Komponenter, overfører dreiemoment og bærer belastning. Akseldeler er roterende deler med en lengde som er større enn diameteren, og består vanligvis av den ytre sylindriske overflaten, den koniske overflaten, det indre hullet og gjengene på den konsentriske akselen og den tilsvarende endeflaten. I henhold til forskjellige strukturelle former kan akseldeler deles inn i optiske aksler, trinnaksler, hulaksler og veivaksler.
Sjakter med et lengde-til-diameter-forhold på mindre enn 5 kalles korte sjakter, og de med et forhold større enn 20 kalles slanke sjakter. De fleste sjakter ligger mellom de to.
Akselen er støttet av et lager, og akselseksjonen som er tilpasset lageret kalles akseltappen. Akseltappene er monteringsmålestokken for aksler. Nøyaktigheten og overflatekvaliteten deres må generelt være høy. De tekniske kravene er vanligvis formulert i henhold til hovedfunksjonene og driftsforholdene til akselen, vanligvis følgende punkter:
(1) Dimensjonsnøyaktighet. For å bestemme akselens posisjon krever lagertappen vanligvis høy dimensjonsnøyaktighet (IT5 ~ IT7). Generelt er dimensjonsnøyaktigheten til akseltappen for montering av girkassedeler relativt lav (IT6 ~ IT9).
(2) Nøyaktighet av geometrisk form Nøyaktigheten av geometrisk form på akseldeler refererer hovedsakelig til rundhet, sylindrisitet osv. til akseltappen, ytre konus, morsekonhull osv. Generelt bør toleransen begrenses innenfor dimensjonstoleranseområdet. For indre og ytre runde overflater med høyere presisjonskrav bør det tillatte avviket markeres på tegningen.
(3) Gjensidig posisjonsnøyaktighet Kravene til posisjonsnøyaktighet for akseldeler bestemmes hovedsakelig av akselens posisjon og funksjon i maskinen. Generelt er det nødvendig å sikre koaksialitetskravene til akseltappen til de monterte transmisjonsdelene i forhold til den støttende akseltappen, ellers vil det påvirke transmisjonsdelenes (gir, osv.) overføringsnøyaktighet og generere støy. For vanlige presisjonsaksler er den radielle utløpsvinkelen til den samsvarende akselseksjonen i forhold til den støttende akseltappen vanligvis 0,01–0,03 mm, og høypresisjonsaksler (som hovedaksler) er vanligvis 0,001–0,005 mm.
(4) Overflateruhet Vanligvis er overflateruheten til akseldiameteren matchet med girkassen Ra2,5~0,63 μm, og overflateruheten til støtteakseldiameteren matchet med lageret er Ra0,63~0,16 μm.
Emner og materialer av foldede akseldeler
(1) Emner til akseldeler Akseldeler kan velges som emner, smiinger og andre emneformer i henhold til brukskrav, produksjonstyper, utstyrsforhold og struktur. For aksler med liten forskjell i ytre diameter brukes vanligvis stangmaterialer; for trinnformede aksler eller viktige aksler med store ytre diametre brukes ofte smiinger, noe som sparer materialer og reduserer arbeidsmengden ved maskinering. Forbedrer mekaniske egenskaper.
I henhold til ulike produksjonsskalaer finnes det to typer smiingsmetoder for emner: fritt smiing og formsmiing. Fri smiing brukes mest til små og mellomstore serieproduksjoner, og formsmiing brukes til masseproduksjon.
(2) Materiale i akseldeler Akseldeler bør velges i forskjellige materialer og bruke forskjellige varmebehandlingsspesifikasjoner (som bråkjøling og anløping, normalisering, bråkjøling osv.) i henhold til forskjellige arbeidsforhold og brukskrav for å oppnå en viss styrke, seighet og slitestyrke.
45-stål er et vanlig materiale for akseldeler. Det er billig, og etter bråkjøling og anløping (eller normalisering) kan det oppnå bedre skjæreytelse, og det kan oppnå omfattende mekaniske egenskaper som høyere styrke og seighet. Etter bråkjøling kan overflatehardheten være opptil 45–52 HRC.
Legert konstruksjonsstål som 40Cr er egnet for akseldeler med middels presisjon og høy hastighet. Etter bråkjøling, anløping og bråkjøling har denne typen stål bedre omfattende mekaniske egenskaper.
Lagerstål GCr15 og fjærstål 65Mn, etter bråkjøling og herding og høyfrekvent overflatebråkjøling, kan overflatehardheten nå 50-58HRC, og har høy utmattingsmotstand og god slitestyrke, som kan brukes til å produsere høypresisjonsaksler.
Hovedakselen til presisjonsmaskinverktøyet (som slipeskiveakselen til kvernen, spindelen til jiggboremaskinen) kan velge 38CrMoAIA nitridstål. Etter bråkjøling og anløping og overflatenitrering kan dette stålet ikke bare oppnå høy overflatehardhet, men også opprettholde en myk kjerne, slik at det har god slagfasthet og seighet. Sammenlignet med karburert og herdet stål har det egenskapene liten varmebehandlingsdeformasjon og høyere hardhet.
Nr. 45-stål er mye brukt i maskinproduksjon, og de mekaniske egenskapene til dette stålet er svært gode. Men dette er et middels karbonstål, og bråkjølingsegenskapene er ikke gode. Nr. 45-stål kan bråkjøles til HRC42~46. Derfor, hvis overflatehardhet er nødvendig og de overlegne mekaniske egenskapene til 45#-stål er ønskelig, bråkjøles overflaten av 45#-stål ofte (høyfrekvent bråkjøling eller direkte bråkjøling), slik at den nødvendige overflatehardheten kan oppnås.
Merk: Stål nr. 45 med en diameter på 8–12 mm er utsatt for sprekker under bråkjøling, noe som er et mer komplisert problem. De nåværende tiltakene som er tatt i bruk er rask omrøring av prøven i vann under bråkjøling, eller oljekjøling for å unngå sprekker.
Nasjonalt kinesisk merke nr. 45 nr. UNS-standard nr. GB 699-88
Kjemisk sammensetning (%) 0,42–0,50C, 0,17–0,37Si, 0,50–0,80Mn, 0,035P, 0,035S, 0,25Ni, 0,25Cr, 0,25Cu
Formbarre, billet, stang, rør, plate, stripetilstand uten varmebehandling, gløding, normalisering, høytemperaturherding
Strekkfasthet Mpa 600 Flytegrense Mpa 355 Forlengelse % 16
Folding innen muggreparasjon
Modellen for forbruksmateriale for støpesveising for stål nr. 45 er: CMC-E45
Det er den eneste sveisetråden for stål med middels hardhet med gode bindeegenskaper, egnet for luftkjølt stål, støpt stål: som ICD5, 7CrSiMnMoV… osv. Automatiske plateformede metalldeksel og store metallformede metallplater for tegning og reparasjon av strekkne deler, og kan også brukes til produksjon av harde overflater.
I tillegg er det noen ting å være oppmerksom på når du bruker det:
1. Før bygging på et fuktig sted, bør elektroden tørkes ved 150–200 °C i 30–50 minutter.
2. Generelt forvarming over 200 °C, luftkjøling etter sveising, spenningsavlastning er best hvis mulig.
3. Der det er nødvendig med flerlagssveising på overflater, bruk CMC-E30N som grunning for å få bedre sveiseeffekt.
Hardhet HRC 48–52
Hovedingredienser Cr Si Mn C
Gjeldende strømområde:
Diameter og lengde m/m 3,2*350 mm 4,0*350 mm
45 gauge stål fra fabrikken vår brukes til å lage formbasenformen.
Publisert: 29. november 2021